排水沟闸门怎么做的?两种方法对比
排水沟闸门作为水利排涝工程的核心部件,其制作质量直接关系到渠道的过流能力与安全性。很多工程人员在面对具体需求时,常问排水沟闸门怎么做的?实际上,行业内主流做法主要分为工厂焊接成型与整体铸造两种路径。不同工艺在成本、强度及使用寿命上存在差异。本文结合水卓水工机械长期积累的工程经验,详细解析这两种方法的工艺流程、性能对比及选型建议,帮助相关人员做出务实选择。

排水沟闸门的两种主要制造方式
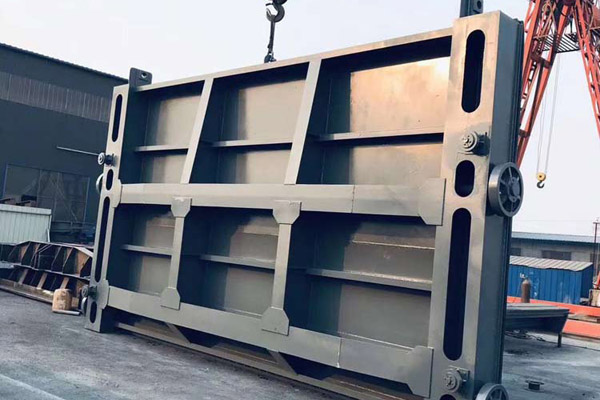
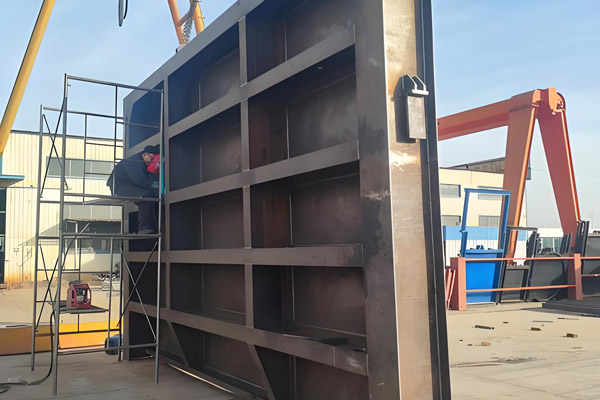
在水利工程中,制作排水沟闸门通常有两种技术路线。**种是钢板拼接焊接法,即根据设计图纸,将多块钢板切割后拼焊成箱体结构,适用于跨度较大或承压较高的场合。**种是金属铸造法,通过模具一次性浇注成型,多用于口径较小或形状固定的小型排水口。
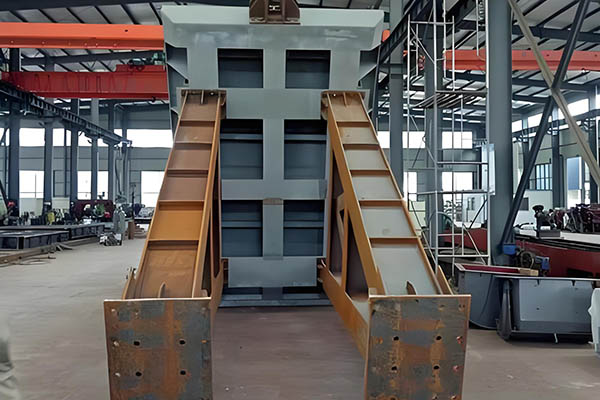
焊接法的核心在于板材的拼接与焊缝处理。材料通常选用 Q235B 碳素结构钢或不锈钢板,经过数控切割下料后,进行组对施焊。这种方式的优点在于可根据现场尺寸灵活调整,且钢材延展性好,抗冲击能力强。铸造法则依赖砂型或金属模具,将熔化的铁液注入其中冷却成型。该方式适合标准化批量生产,表面光洁度较高,但一旦尺寸确定便难以修改。
在某河道综合治理项目中,由于排水涵洞跨度达到 4 米,采用单件铸造难度过大,选用了工厂预制的焊接式平面钢闸门。而在某老旧小区改造的雨水排放系统中,管径仅为 DN500,则采用了标准的铸铁盖板配合闸门,因为铸造成本更低且安装便捷。
工艺细节与结构特点解析
两种方法在加工深度上各有侧重,理解这些细节有助于判断产品寿命。对于焊接式钢闸门,工艺流程包括下料、坡口加工、组装、焊接、矫正及表面处理。焊接时需控制层间温度,防止热影响区脆化。焊后进行探伤检测,确保无气孔夹渣。*后进行喷砂除锈至 Sa2.5 级,并涂刷环氧富锌底漆与聚氨酯面漆,以抵御潮湿环境腐蚀。
铸造闸门的生产流程则侧重于熔炼与热处理。原铁料熔化后加入合金元素,提升材质韧性。铸件脱模后需进行退火处理,内部应力,避免后期变形。表面通常采用镀锌或喷塑处理。焊接结构的优势在于连接强度高,可承受较大的水压波动;铸造结构的劣势在于材质较脆,若受到外部硬物撞击易产生裂纹,且内部可能存在缩松**。
在设计结构时,两者均需考虑止水装置的安装。焊接闸门常在门框上焊接压板固定橡胶止水条;铸造闸门则直接在本体预留槽口。此外,吊耳位置的设计也至关重要,需保证受力均匀,防止启闭时偏斜卡阻。
关键参数与适用场景对比
为了直观展示两种方法的差异,以下表格整理了关键性能**。数据基于常规工程实践,供选型参考。
| 比较项目 | 焊接钢板闸门 | 铸造钢/铸铁闸门 |
|---|---|---|
| 适用孔径 | 1m × 1m 以上大跨度 | 1m × 1m 以内小口径 |
| 承压能力 | 高,可达 0.2MPa 以上 | 中,一般用于低压环境 |
| 耐腐蚀性 | 需涂层防护,维护周期短 | 材质本身耐腐蚀较好 |
| 加工周期 | 较短,约 15-20 天 | 较长,模具制作为主 |
| 运输难度 | 需拆分或加固运输 | 一体成型,较重 |
| 造价成本 | 材料费占比高,人工费适中 | 模具摊销高,单件成本低 |
从表中可见,若工程面临深基坑或高水位差,焊接闸门更为稳妥;若为常规农田排水或低水位调节,铸造闸门更具性价比。值得注意的是,大型焊接闸门在运输过程中需注意防变形措施,而铸造闸门则需关注起吊时的**平衡。
参考标准与应用环节说明
在生产与验收环节,需严格遵循**及行业相关规范。目前行业内广泛执行的标准之一是 SL 74-2013《水利水电工程钢闸门制造、安装及验收规范》。该标准主要应用于焊接式钢闸门的全生命周期管理。例如,在制造环节,它规定了焊缝的质量等级与无损检测比例;在安装环节,它明确了预埋件的位置偏差允许值及门叶垂直度要求;在验收环节,它设定了静水试验的压力标准。
对于涉及铸铁材质的闸门,则需参考 GB/T 14810-2005《铸铁闸门》。此标准**规范了铸件的化学成分、力学性能及外观**限制。在实际应用中,如果采购方要求提供第三方检测报告,这两份标准是判定产品是否合格的依据。特别是在隐蔽工程验收前,监理人员通常会对照 SL 74-2013 中的检查项目逐项核对,确保结构安全。
实际案例与安装要点
理论分析需结合实际案例验证。在某城市防洪排涝泵站工程中,设计师选用了一套 3×3m 的平面钢闸门。该项目地处软土地基,地质条件复杂。在安装过程中,施工队严格按照规范设置了混凝土支墩,并对预埋螺栓进行了防腐处理。闸门吊装就位后,进行了为期 24 小时的连续启闭测试,观察是否有异响或渗漏现象。数据显示,该闸门在汛期运行期间未出现卡顿,密封性能良好。
针对排水沟闸门的安装,有几个关键环节需要留意。首先是预埋件的定位,误差应控制在毫米级别,否则会导致门体无法闭合。其次是轨道的平整度,焊接导轨需与基础面贴合紧密,避免积泥。*后是启闭机的匹配,电动螺杆式启闭机常用于中小型闸门,液压式则用于大型设备。运维阶段建议每季度进行一次润滑保养,检查钢丝绳磨损情况,发现锈蚀及时修补。
选型决策与运维建议
回到“排水沟闸门怎么做的”这一核心问题,的选择取决于工况需求。如果是临时性工程或对工期要求*高,焊接预制件往往能更快交付。若是**性设施且介质水质较差,铸造材料可能更耐酸碱腐蚀。无论选择哪种,都需重视后期的运维保养。定期检查止水橡皮的老化程度,清理门槽内的石块杂物,防止挤压损坏密封面。
在水卓水工机械的服务流程中,我们强调售前咨询与售后跟踪并重。技术人员会协助客户核算水头压力,**合适的门叶厚度与加强筋布置。同时,提供详细的操作手册,指导管理人员正确操作启闭设备。良好的运维习惯可使闸门使用寿命延长数年,降低全生命周期成本。
全文总结
综上所述,排水沟闸门的制造主要有焊接与铸造两种方法。焊接法灵活性强,适合大跨度高压环境,需参照 SL 74-2013《水利水电工程钢闸门制造、安装及验收规范》 执行;铸造法适合小口径标准化产品,需符合 GB/T 14810-2005《铸铁闸门》 要求。选型时应综合考虑孔径、水头、地质及预算因素。正确的制作工艺与规范的安装验收是保障排水系统安全运行的基础。日常使用中注重保养,可有助于延长设备服务年限,确保排水畅通无阻。
下一篇:排水沟闸阀:与闸门的区别在哪?
 邮箱:410389793@qq.com
 地址:河北省邢台市新河县富强街以东、滨河路南侧