排水沟闸门如何制作?简易 DIY 教程
排水沟闸门作为水利设施中的关键部件,其核心作用在于控制水流、调节水位。许多用户关心排水沟闸门如何制作,特别是涉及钢制结构的加工与安装细节。本文基于水卓水工机械的产品工程师视角,结合多年现场经验,详细拆解从选材、设计到安装的完整流程,帮助从业者理解钢制闸门的实际制作逻辑,避免常见误区,确保设备长期稳定运行。

前期准备与材料选择
制作排水沟闸门的**步是明确需求并落实材料。不同工况对钢材的耐腐蚀性和强度要求不同。通常情况下,小型排水沟可采用 Q235B 碳素结构钢,而承受较大水压的区域则建议选用 Q345B 低合金**度钢。除了板材,连接用的角钢、槽钢规格也需根据受力情况确定。
在工具准备方面,需要配备切割机、电焊机、角磨机以及测量仪器。对于 DIY 爱好者而言,安全操作规范同样重要,焊接作业时务*佩戴防护面罩和手套。材料进场后应检查表面是否有锈蚀、裂纹,若有发现应及时剔除,保证基础质量。这一步看似简单,却直接影响后续成品的使用寿命。
结构设计要点解析
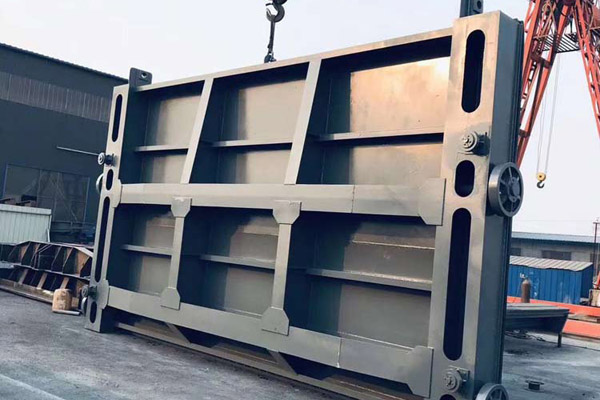
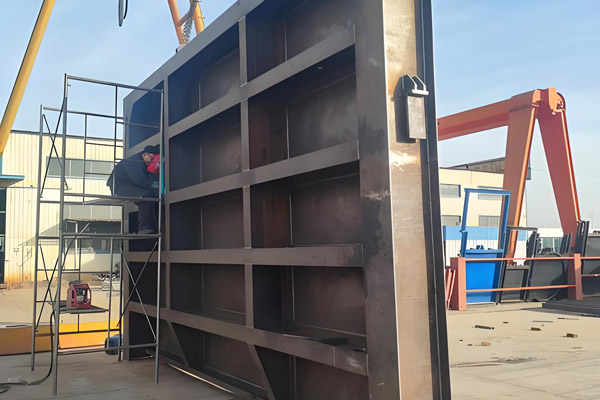
结构设计是决定闸门能否正常启闭的关键环节。设计时需考虑过流宽度、水深以及启闭力的大小。对于平面钢闸门,门叶通常由面板、主梁、次梁和边梁组成。面板负责挡水,骨架承担荷载。若为双向受压,还需增加止水装置的位置设计。
在设计阶段,要预留足够的检修空间。例如,导轨的安装位置需考虑到后期可能出现的磨损间隙调整。此外,吊点的位置计算也需经过核算,避免起吊时发生倾斜。某河道综合治理项目中,采用 3×3m 平面钢闸门,由于初期未充分考虑侧向水压分布,导致局部变形,后经加固主梁才恢复平整。这提示我们在设计时要严谨对待受力分析。
关键参数与技术**
为了确保制作出的闸门符合实际使用需求,以下表格列出了常见规格的排水沟闸门主要技术参数。这些数据来源于实际生产案例,可供参考。
| 闸门尺寸 (宽×高) | **钢板厚度 | 适用水头高度 | 防腐涂层建议 | 备注 |
|---|---|---|---|---|
| 1m × 1m | 4mm | ≤ 2m | 环氧富锌底漆 + 面漆 | 小型排水渠 |
| 2m × 2m | 6mm | ≤ 5m | 热浸镀锌 + 面漆 | 中型渠道 |
| 3m × 3m | 8mm | ≤ 10m | 重防腐涂料 + 热喷涂铝 | 大型水利工程 |
| 注:具体参数需根据实际水文地质条件调整。 |
表格中的数据展示了尺寸与厚度的对应关系。随着水头增加,钢板厚度需相应增加以抵抗压力。防腐措施的选择则取决于水质环境,含盐量高的区域建议采用更高等级的防护工艺。
制造工艺流程详解
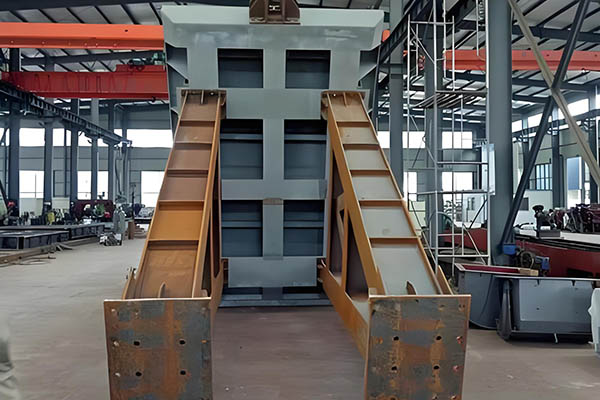
进入实质制作环节后,下料、成型、焊接是三个主要步骤。下料时应严格控制公差,切口需平整无毛刺,防止影响拼装精度。成型过程包括卷板、折弯等操作,需保证曲率均匀。
焊接是核心工序。依据行业规范,如 SL 74-2013《水利水电工程钢闸门制造、安装及验收规范》,焊缝质量需达到设计要求,不得有裂纹、未熔合等**。在实际操作中,我们常采用分段退焊法以减少焊接应力变形。焊后需进行打磨处理,使焊缝与母材平滑过渡。之后进行无损检测,确认内部质量。
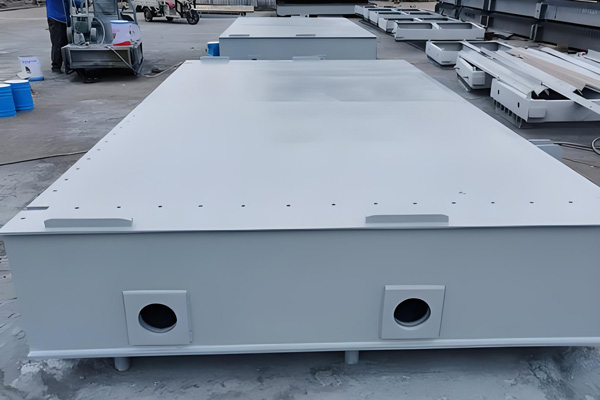
涂装环节也不容忽视。除锈等级需达到 St3 级或 Sa2.5 级,确保漆膜附着牢固。涂刷顺序通常为底漆、中间漆、面漆,每层干燥后方可进行下一道。SL 74-2013 中对涂装环境也有明确规定,温湿度不达标时不宜作业。
现场安装与调试步骤
运输到位后的安装工作同样考验技术。首先是预埋件的复核,混凝土基座上的螺栓位置偏差需在允许范围内。接着吊装门体,配合土建单位调整门框垂直度。
安装完成后需进行试运行。观察启闭是否顺畅,止水橡胶是否有挤压痕迹。若发现漏水,可微调压紧装置。在某次泵站改造任务中,因导轨安装略有倾斜,导致闸门卡阻,通过重新校准高程解决了问题。调试期间应记录各项数据,形成验收档案。
后期维护与故障排查
设备投入使用后,定期保养能延长寿命。每季度检查一次钢丝绳或螺杆的润滑情况,防止生锈咬死。每年汛期前需清理门槽杂物,检查止水橡胶老化程度。
常见故障包括启闭困难、漏水严重等。启闭困难多因轨道积垢或变形引起,需清理或校正;漏水则多为止水件破损,应及时更换。若遇到无法自行处理的复杂问题,建议联系专业厂家技术支持。水卓水工机械团队可提供远程指导,协助解决现场难题。
总结全文,排水沟闸门的制作并非简单的拼凑,而是涉及材料、设计、工艺、安装的系统工程。从前期选材到后期维护,每个环节都需谨慎对待。遵循相关技术规范,结合实际工况灵活调整,才能打造出满足需求的合格产品。希望本教程能为您的项目提供实用的参考依据。
上一篇:排水沟闸门:选这种不漏水
下一篇:排水沟闸门怎么做的?两种方法对比
 邮箱:410389793@qq.com
 地址:河北省邢台市新河县富强街以东、滨河路南侧